| Adedi: | 1 |
| Fiyat: | USD2000-USD10000/SET |
| Standart Paketleme: | Normal film ve karton ile |
| Teslim süresi: | Depozitodan 15 gün sonra |
| Ödeme yöntemi: | T/T |
| Tedarik Kapasitesi: | 500 takım/ay |
Otomatik Ön Lehimleme Yüzey Hazırlama Hattı
Havlu Radyatörleri ve Çelik Boru Grupları İçin
![]()
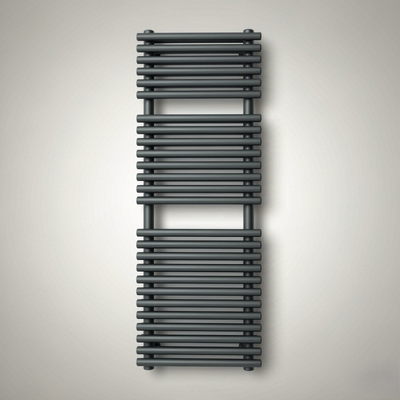
Havlu radyatörü, model 1200 × 500 mm — bu hatta işlenen ürün
Bu, lehimleme fırınının yukarısında yer alan, çelik havlu radyatörleri için tam otomatik bir yüzey hazırlama hattıdır. Lehimleme macunu uygulanmadan ve radyatör lehimlenmeden önce çelik elemanlardan — kollektörler ve borular — yağ, pas ve haddehane kabuğunu temizler.
Toz boya hattının aksine, bu sistem boyama yapmaz. Amacı, lehim dolgu metalinin ana metali tamamen ıslatmasını ve bağlantının gözeneksiz olmasını sağlamak için kimyasal olarak temiz, tamamen kuru, klorürsüz bir yüzey sağlamaktır.
Ana tasarım kararı — elemanlar montajdan önce işlenir
Hat, monte edilmiş radyatör yerine bireysel elemanları (radyatör başına 2 yarı-oval kollektör + 26 yuvarlak boru) işler. Bu üç avantaj sağlar:
· Çok daha kısa hat — tünel kesiti, 1200 mm'lik bir montaj yerine bir eleman tarafından belirlenir;
· Daha yüksek temizleme verimliliği — çözeltiler, içi boş profillerin iç yüzeyleri dahil her yüzeye ulaşır;
· Esnek bekletme süreleri — borulara (hafif pas) ve kollektörlere (orta ila ağır pas) aynı hatta farklı işlem süreleri verilebilir.
Tipik hat konfigürasyonu
Otomatik vinç sepeti daldırma hattı. Elemanlar sepetlere düz olarak yüklenir ve programlanabilir bir üst vinç, her sepeti tank dizisi boyunca aktararak her sepete her aşamada kendi bekletme süresini verir.
Aşağıdaki rakamlar referans proje (100 radyatör/saat) içindir. Her değer siparişe göre mühendislik ile belirlenir.
|
Parametre |
Özellik |
|
Ürün |
Havlu radyatörü, model 1200 × 500 mm (istek üzerine diğer boyutlar) |
|
İş parçası |
Çelik elemanlar: yarı-oval kollektörler 40 × 30 mm, yuvarlak borular Ø25 mm |
|
Malzeme |
S235JR çelik, 2.0 mm et kalınlığı |
|
Maks. eleman uzunluğu |
1.800 mm |
|
Radyatör başına eleman |
2 kollektör + 26 boru = 28 adet (+ 4 uç kapak) |
|
Radyatör başına ağırlık |
19.6 kg |
|
Kapasite |
100 radyatör/saat = 200 kollektör + 2.600 boru = 2.800 eleman/saat |
|
Çelik işleme kapasitesi |
Yaklaşık 1.96 t/saat |
|
Hat tipi |
Otomatik vinç sepeti daldırma hattı |
|
Tank iç boyutu |
Yaklaşık 2.200 × 1.100 × 800 mm (yaklaşık 1.6 m³ çözelti) |
|
Sepet kapasitesi |
Sepet başına 10 radyatör (280 eleman, yaklaşık 196 kg) |
|
Isıtma kaynağı |
Elektrik veya doğal gaz (her iki seçenek de mevcuttur) |
|
Kurulu güç |
Yaklaşık 200 kW (tam elektrikli) / yaklaşık 105 kW + 12 m³/saat doğal gaz |
|
Voltaj |
400 V / 50 Hz üç fazlı için tasarlanmıştır (istek üzerine diğer standartlar) |
|
Kontrol |
PLC + dokunmatik ekran HMI, otomatik vinç sıralaması, tarif saklama |
|
Tank malzemesi |
Asit aşamaları için PP / FRP; alkali aşamaları için paslanmaz çelik |
|
Isı değiştirici |
Hidroklorik asit için PTFE veya grafit; fosforik asit için paslanmaz çelik |
|
Egzoz |
Scrubber ile asit sisi emişi |
|
Atık su |
Nötralizasyon istasyonu (müşteri tarafından tedarik edilir veya hazırlanır) |
![]()
İşlem akışı: yağ giderme → durulama → dağlama → durulama → nötralizasyon → DI durulama → kurutma → lehimleme
|
# |
Aşama |
Yöntem |
Sıcaklık |
Bekletme süresi |
Amaç |
|
1 |
Yağ giderme |
Daldırma |
40–60 °C |
3–5 dk |
Çekme yağı, gres ve atölye kirini temizler |
|
2 |
Durulama 1 |
Daldırma |
Ortam |
1 dk |
Asit aşamasından önce alkali kalıntılarını temizler |
|
3 |
Dağlama |
Daldırma |
25–40 °C |
3–8 dk |
Pas ve haddehane kabuğunu çözer; bekletme süresi eleman tipine göre ayarlanır |
|
4 |
Durulama 2 |
Daldırma, ters akış |
Ortam |
1 dk |
Asit kalıntılarını temizler |
|
5 |
Nötralizasyon |
Daldırma |
40 °C |
1–2 dk |
Hafif alkali durulama; klorür kalıntılarını temizler, ani paslanmayı önler |
|
6 |
DI son durulama |
Daldırma |
Ortam |
1 dk |
Deiyonize su; iletkenlik çevrimiçi izlenir |
|
7 |
Damlatma + hava bıçağı |
Üfleyici |
Ortam |
2–3 dk |
Toplu suyu temizler; kurutma enerjisini yaklaşık %30 azaltır |
|
8 |
Kurutma |
Sıcak hava fırını |
100–130 °C |
10–15 dk |
Tam kurutma — lehimleme fırınına su girmemelidir |
Hat sonrası: lehim macunu hemen uygulanır, ardından montaj lehimleme fırınına girer.
· Yüzeydeki yağ, dolgu metalinin ıslanmasını engeller — yağ giderme isteğe bağlı değildir;
· Hidroklorik dağlamadan kaynaklanan klorür kalıntısı tamamen temizlenmelidir, aksi takdirde bağlantı kusurlu olur;
· Boruların veya kollektörlerin içindeki su, lehimleme fırınında buharlaşarak gözenekliliğe neden olur — bu nedenle damlatma bölgeleri ve tam kurutma, sonradan eklenen değil, tasarıma dahil edilmiştir;
· Çıplak çelik saatler içinde paslanabilir, bu nedenle kurutma tam olmalı ve macun hat biter bitmez uygulanmalıdır.
|
|
|
Eleman ayrıştırma | Eğimli sepet
Eleman ayrıştırma (model 1200 × 500)
|
Eleman |
Özellik |
Radyatör başına adet |
Birim ağırlık |
|
Kollektör |
Yarı-oval 40 × 30 mm, uzunluk 1.200 mm (1.800 mm'ye kadar) |
2 |
2.25 kg |
|
Boru |
Yuvarlak Ø25 mm, uzunluk 470 mm, 5 / 9 / 12 düzeninde |
26 |
0.58 kg |
|
Uç kapak |
Ø10 × 24 mm |
4 |
— |
|
Toplam |
S235JR çelik, 2.0 mm |
28 + 4 |
19.6 kg |
Sepet ve raf tasarımı
· Elemanlar dikey asılmak yerine sepetlere düz olarak yerleştirilir. 1.800 mm'de dikey bir tank yaklaşık 2.4 m derinliğinde olurdu; düz bir sepet yalnızca yaklaşık 0.8 m gerektirir.
· Sepetler, elemanları yaklaşık 10–15° açıyla tutar, böylece çözelti içi boş profillerin içine girer ve tamamen boşalır.
· Kollektörlerin içindeki çözeltiyi yenilemek için salınım ve tank sirkülasyonu eklenebilir — bu, daha uzun daldırma süresi değil, pası içeriden çıkaran şeydir.
· Vinç programı ile farklı sepetlere farklı bekletme süreleri atanabilir, böylece borular ve kollektörler her biri ihtiyaç duydukları kadar işlem görür.
![]()
Otomatik vinç sepeti daldırma hattı — üst vinçli tank dizisi ve son kurutma fırını
Uygulanan yerleşim prensipleri
· Tek yönlü malzeme akışı — bir uçtan yükleme, diğer uçtan boşaltma, geri dönüş yok;
· Kimyasal aşamalar arasındaki izolasyon bölgeleri çapraz bulaşmayı önler: alkali tankına taşınan alkali onu nötralize eder, asit durulama tankına taşınırsa ani paslanmaya neden olur;
· Ters akışlı durulama — taze su son durulamada girer ve geriye doğru taşar, su tüketimini yaklaşık 0.8–1.5 m³/saat'e düşürür;
· Mevcut zemin alanına uyacak şekilde düz, U şeklinde veya L şeklinde yerleşimler mevcuttur;
· Her tankta tasarlanmış bakım erişimi, FRP yürüyüş yolları ve muayene kapakları.
Gereken yardımcı hizmetler (referans proje)
|
Yardımcı Hizmet |
Gereksinim |
|
Elektrik gücü |
Yaklaşık 200 kW kurulu (tam elektrikli) veya gaz yakıtlı kurutucu ile yaklaşık 105 kW |
|
Doğal gaz |
Yaklaşık 12 m³/saat (gaz yakıtlı kurutma fırını seçeneği) |
|
Su takviyesi |
0.8–1.5 m³/saat, ters akışlı durulama |
|
Deiyonize su |
Son durulama için yaklaşık 0.3 m³/saat |
|
Basınçlı hava |
Sadece enstrümantasyon için 6–8 bar (hava bıçağı basınçlı hava yerine üfleyici kullanır) |
|
Egzoz |
Scrubber'a asit sisi emişi |
|
Atık su |
Kullanılmış dağlama likörü ve durulama suyunun nötralizasyonu |
|
Net yükseklik |
Vinç hattı için minimum yaklaşık 4.5 m |
![]()
Lehimleme öncesi işlemden önce ve sonra çelik elemanlar — pas temizlenmiş, parlak metal ortaya çıkmış
|
Görünüm |
Sonuç |
|
Yüzey durumu |
Yağ, pas, haddehane kabuğu ve klorür kalıntısından arındırılmış |
|
İç boşluklar |
Tasarım gereği ulaşılır ve boşaltılır — sepet eğimi artı opsiyonel sirkülasyon |
|
Kurutma |
Tamamlanmış; lehimleme fırınına su girmemesi |
|
Son durulama kontrolü |
Alarm limiti ile çevrimiçi iletkenlik izleme |
|
Esneklik |
Borular ve kollektörler için ayrı bekletme süreleri; gelen pas seviyesine göre ayarlanabilir |
|
Kimya |
Müşterinin yerel olarak tedarik ettiği kimyasallar veya eşdeğer CoatTech kimyasalları ile çalışır |
|
Kalem |
Detay |
|
Müşteri |
Cezayir'de önde gelen bir çelik boru ve profil üreticisi |
|
Sektör |
Çelik boru üretimi, havlu radyatörü imalatı |
|
Konum |
Boudouaou, Cezayir |
|
Uygulama |
Lehimlemeden önce kollektör ve boruların yüzey hazırlığı |
|
Kapasite |
Saat başına 100 radyatör |
|
Kapsam |
Proses tasarımı, ekipman tedariği, yerleşim, devreye alma desteği |
|
Durum |
Mühendislik teklif aşaması |
Yayın için not: şirket adını yayınlamadan önce müşteri ile teyit edin. Onay alınamazsa, yukarıdaki ifadeyi kullanın.
· Hattı kısaltmak ve temizleme verimliliğini artırmak için montajdan önce elemanların işlenmesi;
· Hafif paslı borular ve ağır paslı kollektörler için farklı bekletme süreleri;
· Çözeltinin içi boş profillerin içine girip boşalmasını sağlayan raflar veya sepetler;
· Lehimleme macunu uygulanmadan önce son durulamanın iletkenlik izlenmesi ve tanımlanmış bir limit ile;
· Dağlama aşaması için teklifte tutulan daldırma seçeneği.
|
Avantaj |
Açıklama |
|
Önce proses, sonra ekipman |
Hattı katalogdan değil, kimyadan ve pas seviyesinden boyutlandırıyoruz |
|
Korozyona dayanıklı yapı |
Hidroklorik asit için PP / FRP tankları ve PTFE veya grafit ısı değiştiriciler; alkali ve fosforik aşamalar için SUS304 / SUS316 |
|
Tam kurutma tasarımı |
Kurutma enerjisini yaklaşık %30 azaltan kurutucudan önce hava bıçağı ile üfleme |
|
İzlenebilir durulama kalitesi |
Ters akışlı durulama ve son durulamada çevrimiçi iletkenlik izleme |
|
Esnek hat kontrolü |
Sepet başına vinç tarafından programlanmış bekletme süreleri — farklı elemanlar veya pas seviyeleri için farklı tarifler |
|
Yerel kimyasallarla uyumlu |
Müşterinin pazarında bulunan mevcut ürünleriniz ve parametreleriniz etrafında tasarlanmıştır. İsterseniz eşdeğer kimya da tedarik edebiliriz |
|
Enerji seçenekleri |
Elektrikli veya doğal gazlı ısıtma, işletme maliyetini karşılaştırmanız için yan yana fiyatlandırılır |
|
İhracat deneyimi |
Afrika, Orta Doğu, Avrupa ve Asya'ya teslim edilen projeler; CE belgeleri ve Fransızca teknik dosyalar mevcuttur |
|
Ödeme koşulları |
Afrika projeleri için geri dönülemez akreditifler kabul edilir |
Aynı hat konsepti, önceden kimyasal olarak temiz bir yüzeye ihtiyaç duyan lehimlenen, kaynaklanan veya kaplanan herhangi bir çelik montajı için kullanılır:
· Havlu radyatörleri ve ısıtma radyatörleri — lehimlemeden önce kollektörler, borular ve başlıklar;
· Çelik boru grupları — mobilya çerçeveleri, ısı değiştiriciler, kondenser bobinleri;
· Otomotiv ve HVAC bileşenleri — lehimlemeden önce boru ve başlık grupları;
· Genel çelik imalatları — toz boyama veya sıvı boyama öncesi ön işlem aşaması olarak.
S: Bu bir toz boya hattı mı?
Hayır. Bu, lehimleme öncesi yüzey hazırlama hattıdır. Çelik elemanları temizler ve kurutur; toz veya boya uygulanmaz. Lehimlemeden sonra toz boya hattına da ihtiyacınız varsa, bunu ayrı bir hat olarak tasarlar ve tedarik ederiz.
S: Sprey tüneli mi yoksa daldırma tankları mı — hangisini önerirsiniz?
Bu uygulama için daldırmayı öneriyoruz. Kollektörlerdeki ağır pasın dakikalarca temas etmesi gerekir ve içi boş profillerin içine ıslanması gerekir — sprey ikisini de güvenilir bir şekilde yapamaz. Karşılaştırma için bir sprey versiyonu da teklif edebiliriz.
S: Daldırma elektrolitik daldırma anlamına mı geliyor?
Hayır. Elektrik akımı olmayan basit kimyasal daldırmayı kastediyoruz. Elektrolitik daldırma bir redresör ve elektrot gerektirir, önemli ölçüde daha pahalıdır ve temel tasarım olarak önermiyoruz.
S: Borular ve kollektörler farklı işlem sürelerine sahip olabilir mi?
Evet. Bu, bir vinç hattının standart bir özelliğidir — program her sepete bir bekletme süresi atar, böylece borular ve kollektörler her biri ihtiyaç duydukları kadar işlem görür.
S: Kollektörlerin içindeki pasın kalmasını nasıl önlersiniz?
Sepetler, çözeltinin girmesi ve boşalması için elemanları açılı tutar ve profilin içindeki çözeltiyi yenilemek için tank sirkülasyonu ve sepet salınımı sunuyoruz. Sadece daha uzun daldırma bunu çözmez.
S: Hangi asidi kullanmalıyız — hidroklorik mi yoksa fosforik mi?
Her ikisi de işe yarar. Hidroklorik asit ile tanklar PP veya FRP ve ısı değiştiriciler PTFE veya grafit olmalıdır — paslanmaz çelik kullanılamaz. Fosforik asit paslanmaz çelik tanklara izin verir ve hafif bir pas önleyici film bırakır. Tercihinize göre fiyatlandıracağız.
S: Hattın hangi yardımcı hizmetlere ihtiyacı var?
Referans proje için: yaklaşık 200 kW kurulu güç (veya gaz yakıtlı kurutucu ile yaklaşık 105 kW artı yaklaşık 12 m³/saat doğal gaz), 0.8–1.5 m³/saat su takviyesi, son durulama için deiyonize su, enstrümantasyon için 6–8 bar basınçlı hava ve scrubber ile asit sisi emişi.
S: Yerel olarak zaten satın aldığımız kimyasallarla hat çalışabilir mi?
Evet. Hattı mevcut ürünleriniz ve parametreleriniz etrafında tasarlıyoruz. İsterseniz eşdeğer kimya da tedarik edebiliriz.
S: Duman scrubber'ı ve atık su nötralizasyonunu tedarik ediyor musunuz?
Her ikisi de mevcuttur. Gerekirse tedarik edeceğiz veya bağlantı noktalarını tasarlayıp yerel yüklenicinizin bunları inşa etmesine izin vereceğiz — hangisini tercih ederseniz.
S: Teslimat süresi nedir?
Genellikle siparişten teslimata kadar 8–14 hafta, konfigürasyona bağlı olarak, artı kurulum ve devreye alma. Teklif ile birlikte kesin bir program belirteceğiz.
S: Kurulum ve eğitim sağlıyor musunuz?
Evet. Kurulum denetimi, devreye alma ve operatör eğitimi sağlıyoruz ve bunu ayrı bir kalem olarak veya pakete dahil olarak fiyatlandırabiliriz.
![]()
![]()